Технически параметри
Капацитет и технически параметри на производството
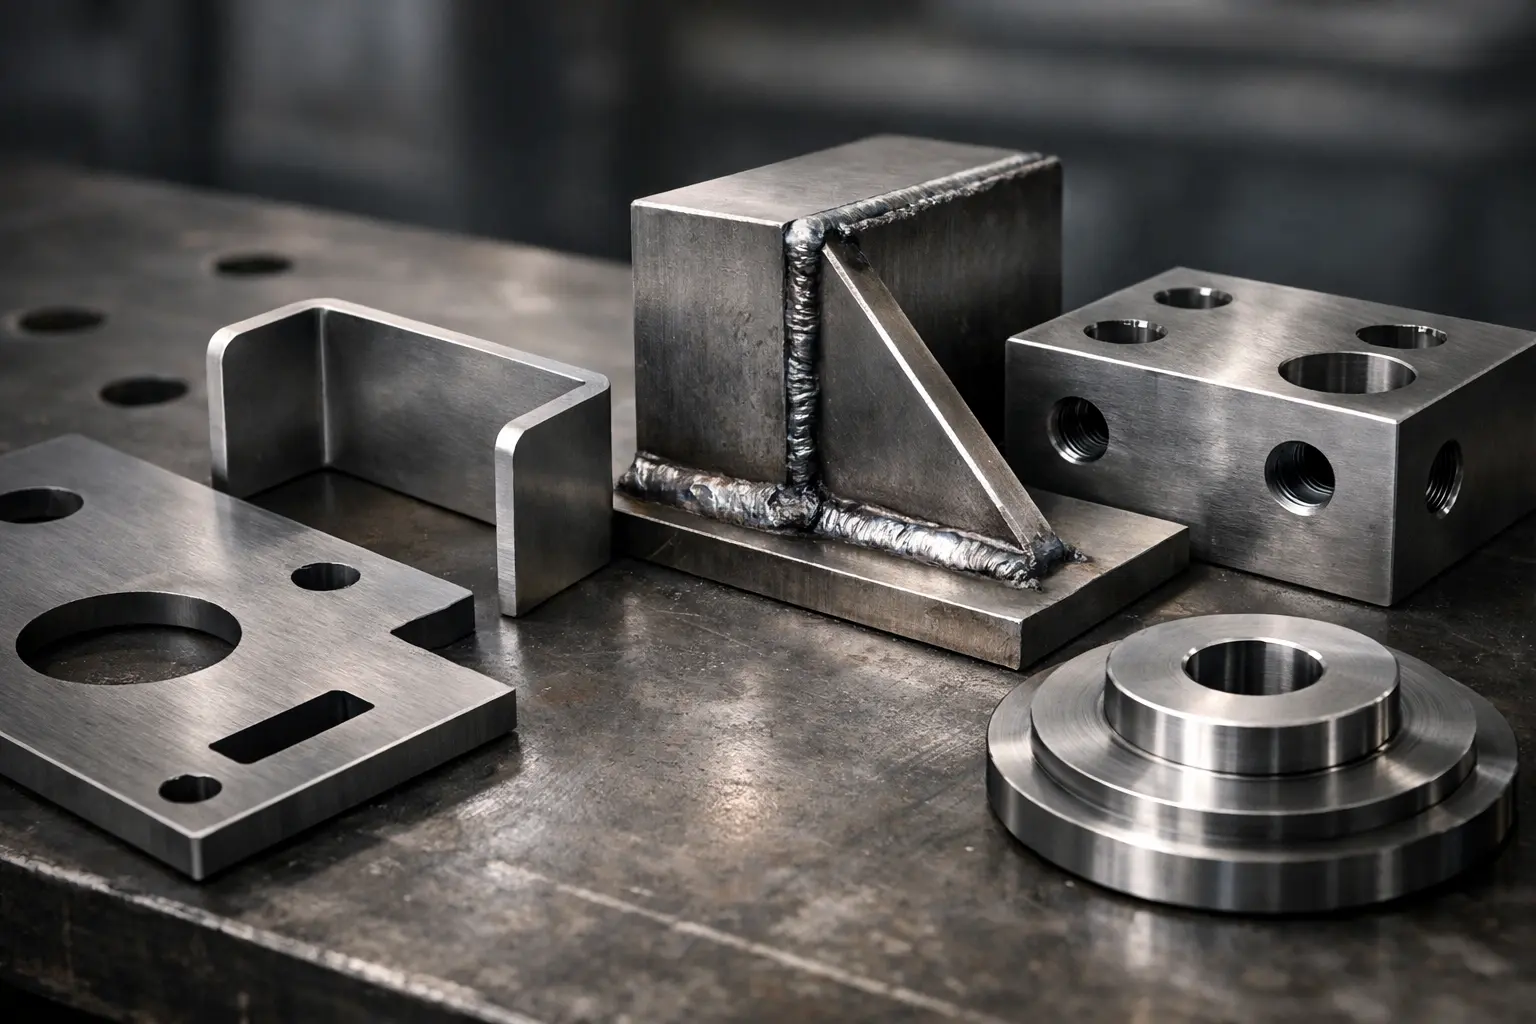
Тази страница обобщава технологичните възможности, производствения капацитет и основните параметри на процесите, с които работим — лазерно рязане, огъване, щанцоване, заваряване и механична обработка.
Посочените стойности служат като техническа рамка и се потвърждават при конкретна оценка според материала, геометрията, дебелината, допуските и изискванията към крайния монтаж. Целта е не ориентировъчна информация, а реална яснота какъв производствен подход е приложим.
DXF / DWG / STEP • Контрол по допуски • Серии и единични детайли • Производство по документация
Методология
Как да се чете техническият капацитет
Техническите параметри не трябва да се разглеждат изолирано. Реалната приложимост на всеки процес зависи от комбинацията между материал, дебелина, геометрия, допуски и ролята на детайла в крайния възел или монтаж.
Затова представените стойности са техническа рамка, а не универсално обещание за приложимост. Окончателната оценка се прави по документация, функционални изисквания и последователността на производствените операции.
Капацитетът става решаващ, когато:
- детайлът има критични размери и допуски
- се работи с по-сложна геометрия
- процесът включва повече от една операция
- има серийно производство и изискване за повторяемост
- крайният монтаж зависи от геометрична съвместимост
ЛАЗЕРНО РЯЗАНЕ
Параметри при индустриално лазерно рязане
Лазерното рязане е подходящо за детайли със сложна геометрия, контролирани допуски и повторяемост при серии. Параметрите по-долу показват техническата рамка на процеса и типичните възможности при работа по документация.
Работна зона и геометрия
- до 12 500 × 3 200 mm
- 3D рязане: 12 000 × 2 800 mm
- ъглово рязане: 0°–45°
- вътрешни контури, сложни отвори, фаски и подготовка за заваряване
Точност и динамика на процеса
- точност на позициониране: ±0.05 mm
- повторяемост: ±0.03 mm
- максимална скорост X-Y: 80 m/min
- максимално ускорение: 0.8G
Материали и дебелини
- конструкционна стомана: до 30–45 mm
- неръждаема стомана: до 30–45 mm
- алуминий: до 25–40 mm
- цветни метали: до 18–25 mm
Производствен режим
- единични детайли
- малки и средни серии
- повторяемо производство
- работа по CAD документация
- автоматичен нестинг и оптимизация на листа
ОГЪВАНЕ И ФОРМООБРАБОТКА
Параметри при огъване и формообработка
Огъването е процес, при който крайният резултат зависи не само от машинната възможност, а и от поведението на материала, радиуса, ъгъла и ролята на детайла в сглобката. Представените параметри показват как се оценява приложимостта на процеса.
Геометрични възможности
- контрол на ъгъл по документация
- контрол на вътрешен и външен радиус
- многократно огъване при сложни детайли
- подготовка за последващи операции
Материали и приложимост
- конструкционни стомани
- неръждаема стомана
- алуминий
- специфични сплави по проект
Производствен режим
- единични детайли
- малки и средни серии
- серийно производство
- работа по DXF, DWG и STEP файлове
- съвместимост на детайла с последващо огъване, сглобяване или монтаж
Контрол на процеса
- контрол на ъгъл и радиус
- контрол на деформацията
- повторяемост при серии
- съвместимост със заваряване и механична обработка
ЩАНЦОВАНЕ И ПРОБИВАНЕ
Параметри при щанцоване и пробиване
Щанцоването и пробиването са ефективни процеси, когато проектът изисква повтаряеми отвори, перфорации и стабилно позициониране при серии. Тук решаващи са повторяемостта, контролираната последователност и точността по документация.
Геометрия и позициониране
- отвори, слотове, перфорации и повтаряеми елементи
- позициониране според документация и критични размери
- стабилен резултат при серии
Материали
- конструкционна стомана
- неръждаема стомана
- алуминий
- специфични сплави по проект
Производствен режим
- единични детайли с повтаряеми елементи
- малки и средни серии
- повтаряемо производство
- работа по CAD документация
- оптимизация на разкроя и последователността
Контрол на процеса
- контрол на позиционирането
- контрол на ключови размери
- проследимост при серии
- контролни точки преди последващо огъване и сглобяване
ЗАВАРЯВАНЕ И СГЛОБКИ
Параметри при заваръчни операции и конструктивни възли
При заваряването параметрите не се свеждат до една стойност. Реалната приложимост зависи от материала, типа възел, изискванията към шева, последователността на операциите и контрола на деформациите.
Работна зона и геометрия
- конструктивни възли и рамки по чертеж
- фиксатури и джигове при серии
- контрол на геометрията преди и след заваряване
- подготовка на ръбове и позициониране
Материали и приложение
- TIG / MIG-MAG / MMA според приложението
- конструкционни и легирани стомани
- неръждаема стомана при изискване
- подбор на добавъчен материал и режим
Производствен режим
- единични детайли и възли
- малки и средни серии
- повторяемо производство с фиксирани настройки
- работа по CAD / чертежи и технологична последователност
Контрол на процеса
- контрол на деформации и топлинно влияние
- междинни проверки по ключови размери
- визуален контрол на шевове
- проследимост при серии
МЕХАНИЧНА ОБРАБОТКА
Параметри при довършителна механична обработка
Механичната обработка е довършващ етап, чрез който се постигат точните монтажни размери, отвори, резби и повърхности. Тук критични са не само самите операции, а и натрупаните отклонения от предходните етапи.
Операции и възможности
- разпробиване и прецизно пробиване
- нарязване на резби
- разширяване и калибриране на отвори
- фаски и подготовка за монтаж
- корекции и доработки след заваряване
Геометрия и контрол
- позициониране по координатна система
- контрол на коаксиалност и перпендикулярност
- контрол на равнинност
- контрол на размери по документация
Производствен режим
- единични детайли
- малки и средни серии
- довършване на възли и монтажни компоненти
- интегрирано след рязане, огъване и заваряване
Контрол на процеса
- проверка по ключови размери
- документационен контрол
- проследимост при серии
- минимизиране на натрупани отклонения
КОНТРОЛ И КАЧЕСТВО
Контролирана среда и проследим процес
Независимо от конкретния процес, стабилният производствен резултат зависи от контрола на допуските, проследимостта между операциите и ясната координация на параметрите. Производството не се разглежда като единична операция, а като последователна система.
Контрол на допуски
Работа по зададени размери и ясно дефинирани критерии според документацията.
Проследимост на серия
Стабилен процес при повторяемо производство и контрол между партидите.
Контролни точки
Контрол на позициониране, отвори, радиуси и ключови размери
Технологична стабилност
Крайният детайл се оценява в контекста на монтажа и последващите операции.
Работа по задание • проверка по ключови размери • проследимост при серии
ПРИЛОЖИМОСТ
Ограничения и приложимост на процесите
Нито един технологичен процес не е универсално решение за всички материали, геометрии и приложения. Реалната приложимост зависи от комбинацията между дебелина, материал, форма, допуски и изисквания към крайния възел или монтаж.
Затова изборът на процес не се прави по единичен параметър, а според целия производствен маршрут – рязане, формообработка, щанцоване, заваряване, механична обработка и изискванията към крайния монтаж. В много случаи правилното решение е комбинация между процеси, а не избор на една операция.
Най-често комбиниране между процеси:
- рязане → огъване
- рязане → заваряване
- рязане → механична обработка
- щанцоване → огъване
- заваряване → механична обработка
КОНТРОЛ
Стартиране на техническа оценка
За да бъде направена реалистична техническа оценка, е необходимо да се изяснят материалът, геометрията, количеството и изискванията към допуските и монтажа. Това позволява да се избере приложимият технологичен процес и да се планира изпълнението без допускания.
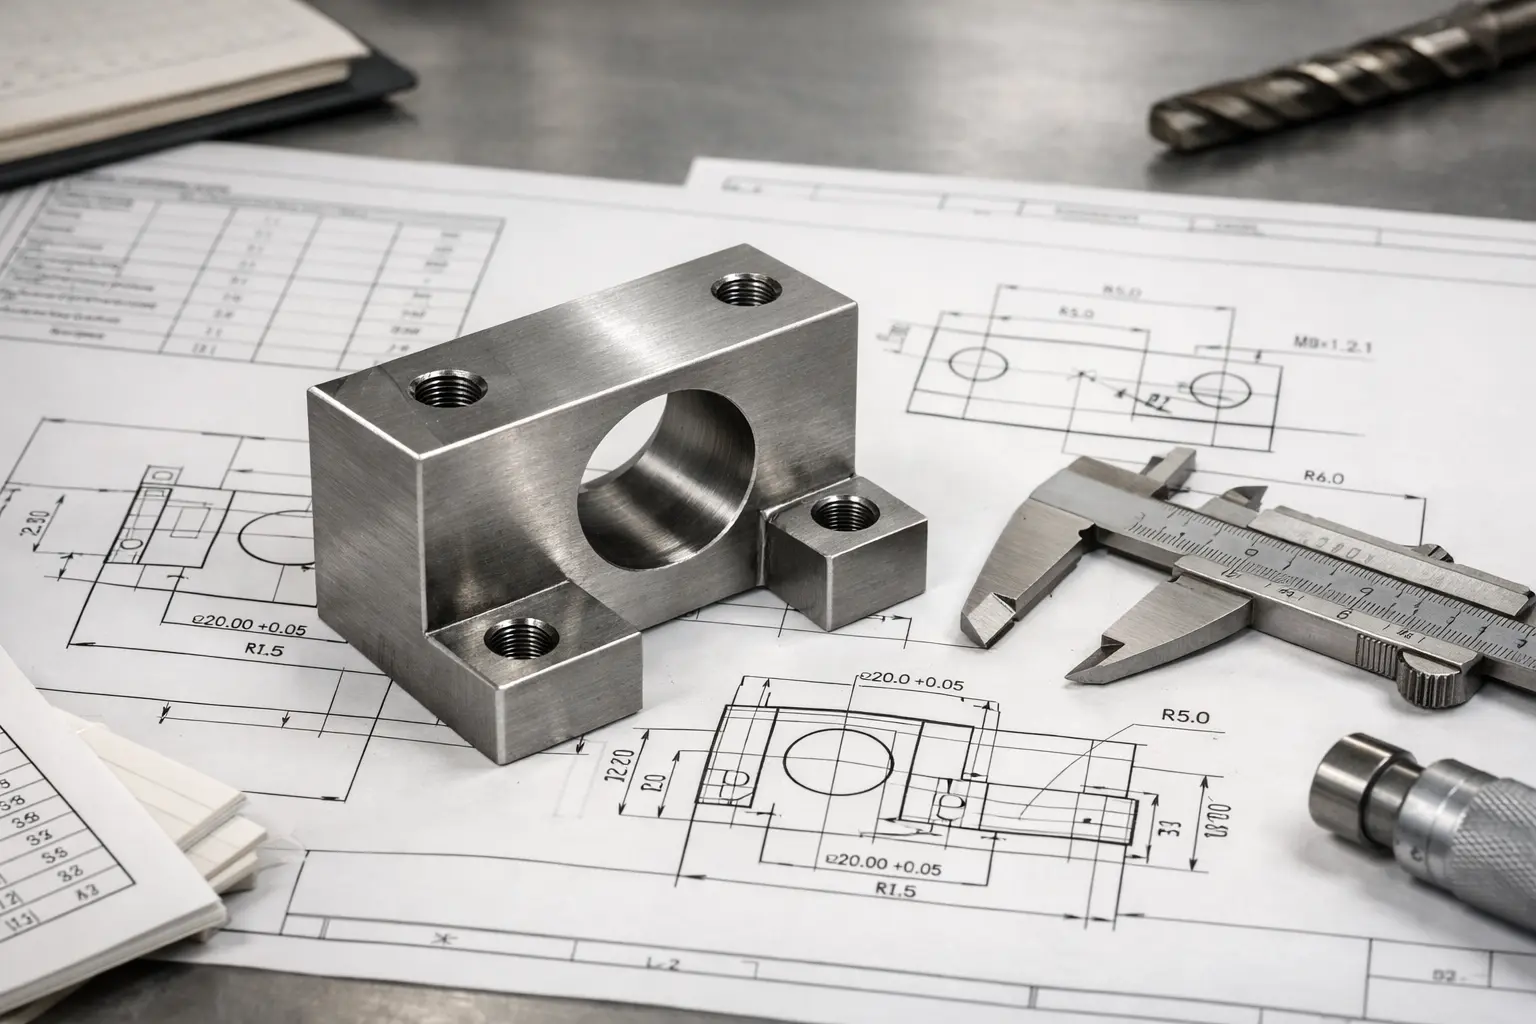
Какво е необходимо:
CAD / чертежи
Материал
Количество
Критични изисквания
Срок / логистика
Предварителната техническа оценка намалява риска от отклонения в следващите етапи на производството.
Получавате структурирана техническа оценка по параметри, а не ориентировъчен отговор без документация.