Индустрии
Производственото оборудване за хранително-вкусовата промишленост изисква метални компоненти с точна геометрия, стабилен монтаж и ясно контролирана последователност на обработка. При корпусни детайли, стойки, рамки и монтажни елементи правилната комбинация от процеси е критична за надеждното функциониране на оборудването.
Изработваме детайли и възли по техническа документация за производствени линии, машини и индустриално оборудване, когато са необходими контрол на параметрите, предвидим производствен резултат и точна интеграция в крайния монтаж.
CAD / чертежи • Контрол по допуски • Серии и единични детайли • Производство по задание
КЪДЕ ПОМАГАМЕ
При производственото оборудване за ХВП често се изискват метални детайли с ясни монтажни позиции, контрол на геометрията и стабилна повторяемост при серийни компоненти. В тези случаи не е достатъчно единствено да се изработи детайлът – необходимо е той да бъде изпълнен по документация така, че да се впише правилно в машината, линията или възела.
Поемаме проекти, при които формата, материалът или приложението изискват комбинация от рязане, формообработка, механична обработка и при нужда заваряване, с ясно планиран технологичен подход.
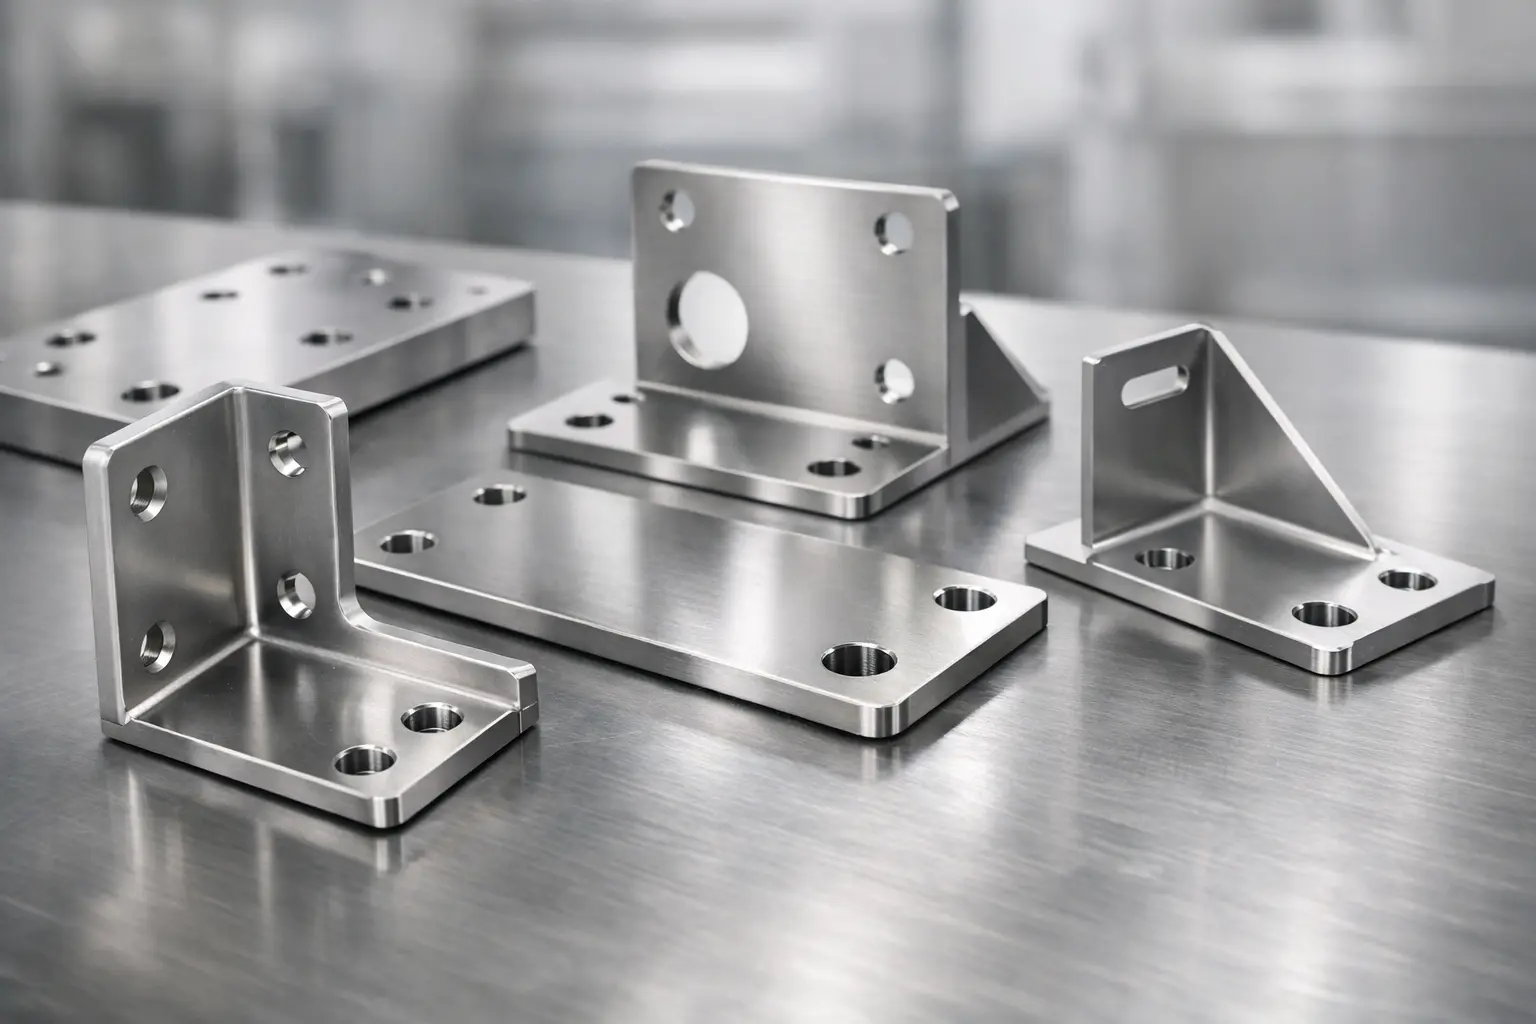
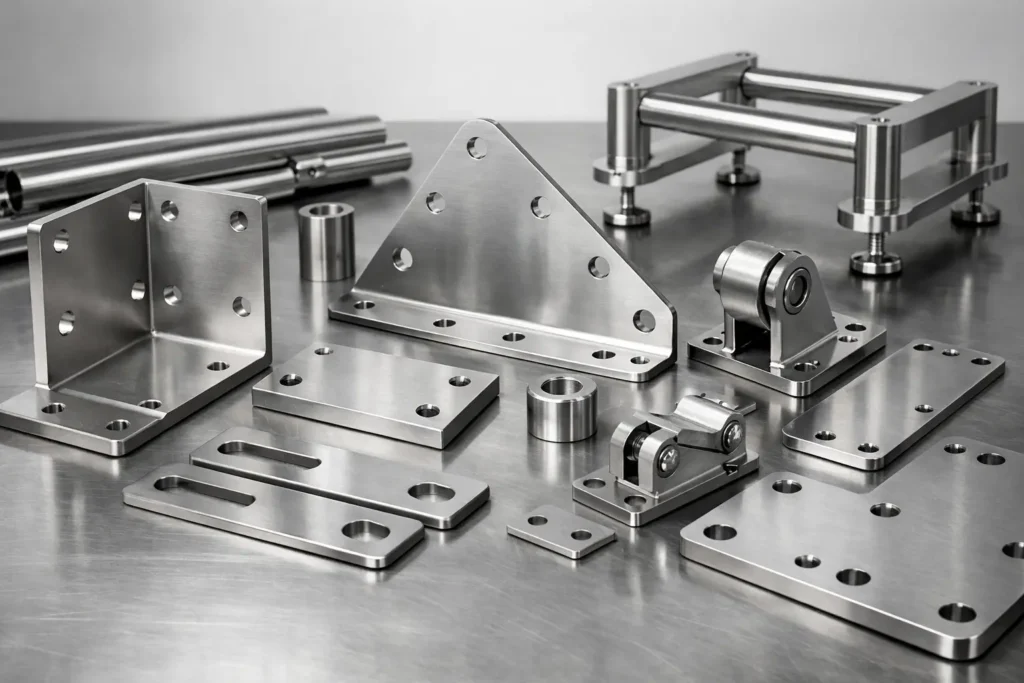
Корпусни детайли, рамки, стойки и монтажни елементи за машини и линии
Отвори, огънати форми, панели, монтажни повърхности и конструктивни елементи
Конструкционни стомани, неръждаеми материали, алуминий и проектни сплави
Типични компоненти
В производственото оборудване за хранително-вкусовата промишленост металните компоненти често са част от по-големи машини, модули и производствени линии. Изработката им изисква съобразяване с геометрията, монтажната логика и функционалната роля на всеки детайл в системата.
Критични при тези детайли са здравината, геометричната стабилност и надеждната интеграция в крайния монтаж.
Производството на детайли за ХВП оборудване обикновено изисква комбинация от няколко последователни процеса. Комбинираме рязане, формообработка, довършителна механична обработка и при необходимост заваряване в координиран производствен модел с контрол на геометрията и ключовите параметри.
Този подход позволява изработка на корпусни и монтажни компоненти с предвидим резултат и точна съвместимост при сглобяване.
Прецизно рязане на корпусни и конструктивни елементи със сложна геометрия, отвори и монтажни контури.
Изработка на огънати панели, рамки и детайли със зададени ъгли, радиуси и геометрични изисквания.
Сглобяване на метални възли и компоненти, когато приложението изисква контрол на геометрията, монтажните позиции и стабилността на крайния възел.
Повтаряеми отвори, пробивки и геометрични елементи по документация за серийни и проектни детайли.
Довършителни операции по отвори, резби, фаски и монтажни повърхности за точна сглобка и функционалност.
Работа по техническа документация • Процесен контрол • Собствен транспорт при необходимост
ТЕХНОЛОГИЧНИ ПРОЦЕСИ
При производственото оборудване отделните детайли рядко се изработват чрез една операция. В повечето случаи е необходима последователна комбинация от рязане, огъване, механична обработка и при нужда сглобяване, така че да се гарантират точен монтаж и стабилен производствен резултат.
Изборът на процес зависи от геометрията, материала, ролята на детайла и изискванията към сглобяването. Затова технологичната логика се планира предварително и се следва като координирана система.
01
Подготовка на материал и рязане
02
Формоване или огъване
03
Щанцоване или пробиване
04
Заваряване и сглобяване
05
Финална механична обработка
Когато тези процеси се планират като единна система, рискът от отклонения и монтажни проблеми се намалява значително.
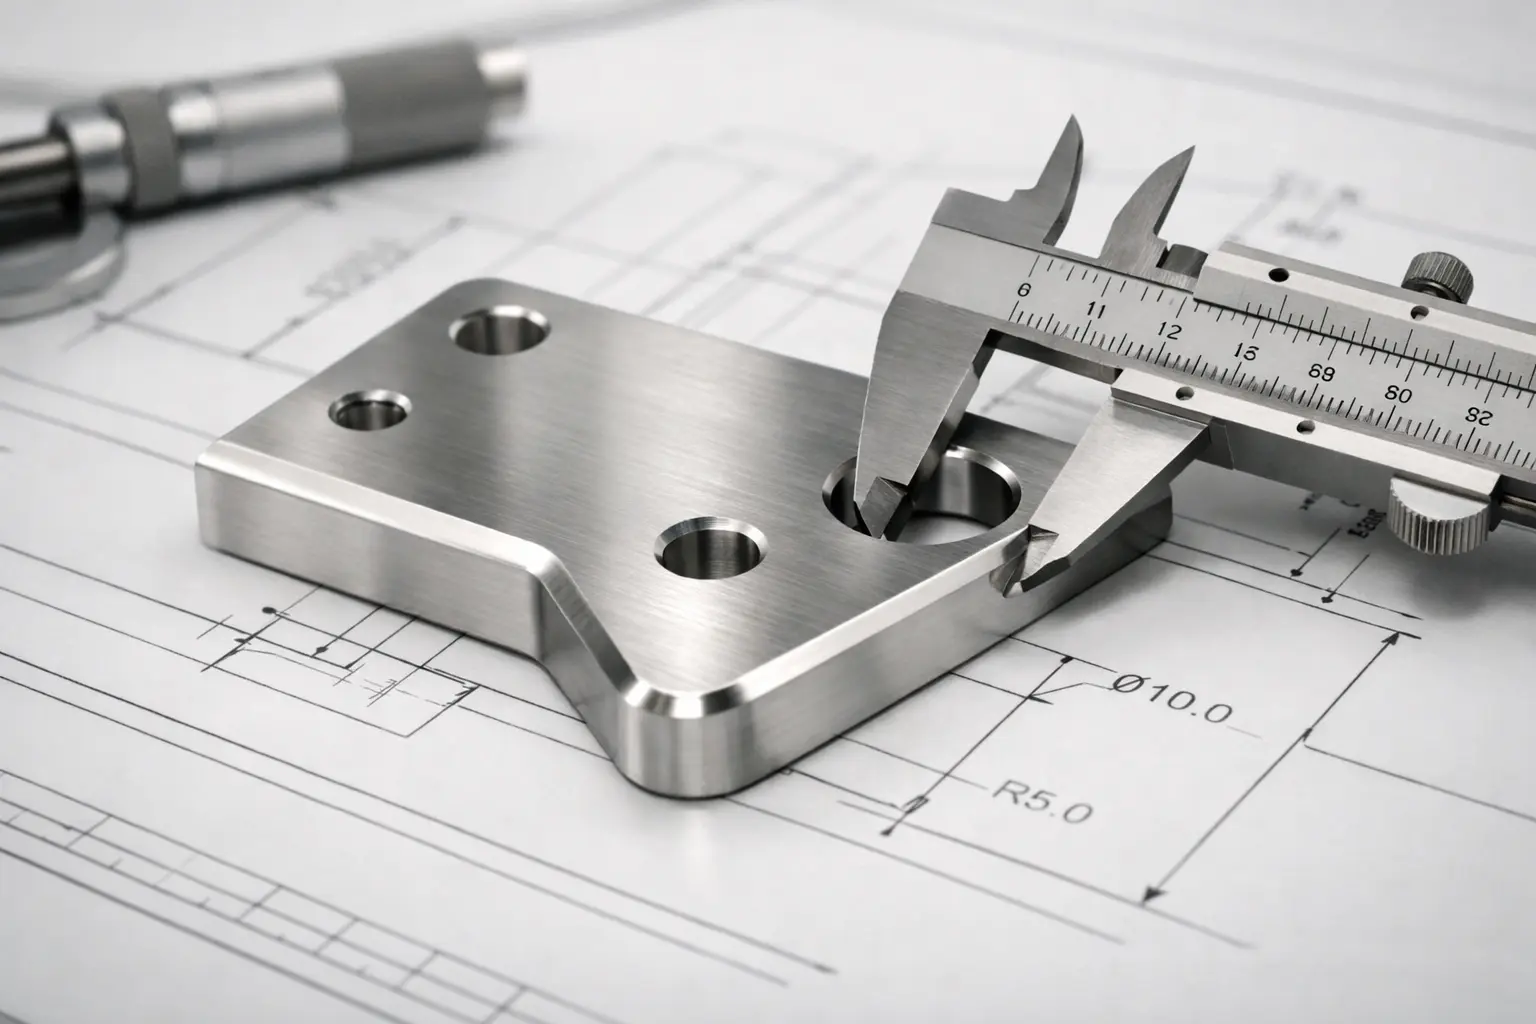
При компонентите за производствено оборудване точността не зависи само от отделния детайл, а от координацията между всички производствени етапи. Работим по дефинирани параметри и ясно определени критерии, с контрол върху геометрията, монтажните позиции и стабилността на крайния възел.
Работа по зададени размери и параметри според техническата документация и изискванията към монтажа.
Стабилен процес при повтаряеми детайли и серии с контрол между отделните производствени цикли.
Контрол на параметрите между рязане, формообработка, механична обработка и сглобяване.
Крайният детайл се оценява в контекста на последващия монтаж и функцията му в оборудването.
Работа по задание • проверка по ключови размери • проследимост при серии
КОНТРОЛ
За да бъде направена техническа оценка на компонент или възел за ХВП оборудване, е необходимо да се изяснят геометрията, материалът, функцията на детайла и изискванията към монтажа. Това позволява да се определи правилният технологичен подход, приложимите процеси и реалистичният срок за изпълнение.
CAD / чертежи
Материал
Количество
Критични изисквания
Срок / логистика
Предварителната техническа оценка минимизира риска от отклонения в следващите етапи на производството.
Получавате структурирана оценка по параметри - не „ориентировъчна цена на око“.
Използваме бисквитки и сходни технологии, за да осигурим правилната работа на сайта и да анализираме неговото използване. С Вашето съгласие можем да обработваме данни като поведението при сърфиране и уникални идентификатори. Отказът или оттеглянето на съгласие може да ограничи някои функции.